ภาษา

รับใบเสนอราคา
รับใบเสนอราคา
 บ้าน / อุปกรณ์ / เครื่องเชื่อมจุดนิวเมติก DTN / เครื่องเชื่อมจุดลม DTN2 / DTN2 -125kW ไมโครคอมพิวเตอร์ควบคุมจุดเชื่อมจุดลมนิวเมติก
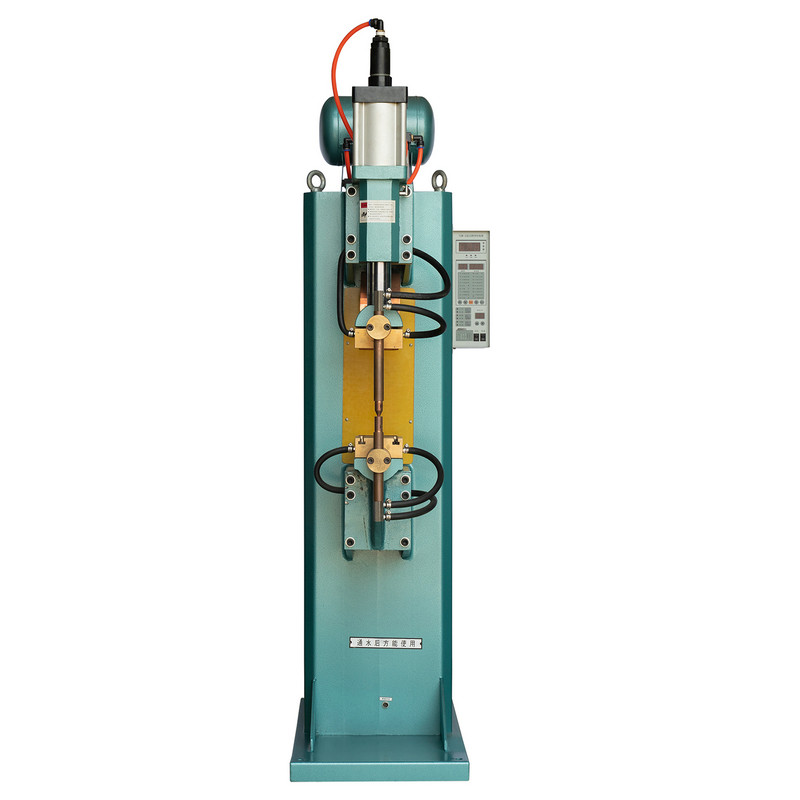


เครื่องเชื่อมจุดนิวเมติก DTN2 -125KW ที่ควบคุมด้วยไมโครคอมพิวเตอร์มีการออกแบบที่ใช้งานง่ายซึ่งมีการควบคุมไมโครคอมพิวเตอร์และจอแสดงผล LCD สำหรับการสร้างภาพพารามิเตอร์ที่แม่นยำและใช้งานง่าย ในระหว่างการดำเนินการเชื่อมมันจะสร้างประกายไฟน้อยที่สุดในขณะที่มั่นใจว่ารอยเชื่อมที่แข็งแกร่ง เครื่องอเนกประสงค์นี้เหมาะอย่างยิ่งสำหรับการเชื่อมวัสดุที่หลากหลายรวมถึงจานร้อนและเย็นแผ่นสแตนเลสและสายไฟรวมถึงถั่วและชิ้นงานอื่น ๆ
พร้อมกับหม้อแปลงทั้งหมดที่มีคุณภาพสูงและเทคโนโลยีเครื่องเชื่อมกว้างเครื่องเชื่อมให้ความยืดหยุ่นที่น่าประทับใจ สามารถปรับแรงดันไฟฟ้าได้โดยอัตโนมัติได้มากถึง 20% เพื่อรองรับเงื่อนไขที่แตกต่างกัน การทำงานนั้นตรงไปตรงมาภายใต้การใช้งานปกติด้วยคอนโทรลเลอร์ไมโครคอมพิวเตอร์ที่เปิดใช้งานการปรับเปลี่ยนเวลาความดันกระแสการเชื่อมระยะเวลาการเชื่อมระยะเวลาการบำรุงรักษาและระยะเวลาพักผ่อน

ข้อมูลจำเพาะ
| แบบอย่าง | หน่วย | DTn2-150KW | |
| แรงดันหลัก | V | 380 | |
| กำลังการผลิต | KVอัน | 150 | |
| อินพุตปัจจุบัน | A | 394 | |
| กระแสไฟฟ้าลัดวงจรสูงสุด | Ka | 28 | |
| ระยะเวลาโหลดที่ได้รับการจัดอันดับ | - | 20 | |
| ขั้นตอนการควบคุมแรงดันไฟฟ้ารอง | V | ระเบียบแรงดันไฟฟ้า | |
| แรงดันไฟฟ้าที่ไม่มีโหลด | มม. | 0.5-8.20 | |
| ความยาวส่วนขยายของแขนอิเล็กโทรด | มม. | 450 | |
| ระยะห่างระหว่างแขนอิเล็กโทรด | มม. | 300 | |
| ความดันสูงสุดระหว่างขั้วไฟฟ้า | N | 8000 | |
| จังหวะกระบอกสูบ | มม. | 80 | |
| ขนาดอิเล็กโทรด | แขนอิเล็กโทรด | มม. | ф60 |
| ตัวยึดอิเล็กโทรด | มม. | ф25 | |
| หัวอิเล็กโทรด | มม. | ф20 | |
| ความหนาของการเชื่อม | เหล็กคาร์บอนต่ำ | มม. | 5.5 5.5 |
| สแตนเลส | มม. | 2.5 2.5 | |
| อลูมิเนียม | มม. | 0.9 0.9 | |
| แรงดันอากาศบีบอัด | MPR | 0.6 | |
| การใช้อากาศอัด | M3/H | 22 | |
| การไหลของน้ำเย็น | l/นาที | 5 | |
| พื้นที่ตัดขวางลวด | MM2 | 35 | |
สินค้าแนะนำ
ติดตามข่าวสาร

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
อ่านเพิ่มเติม
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
อ่านเพิ่มเติม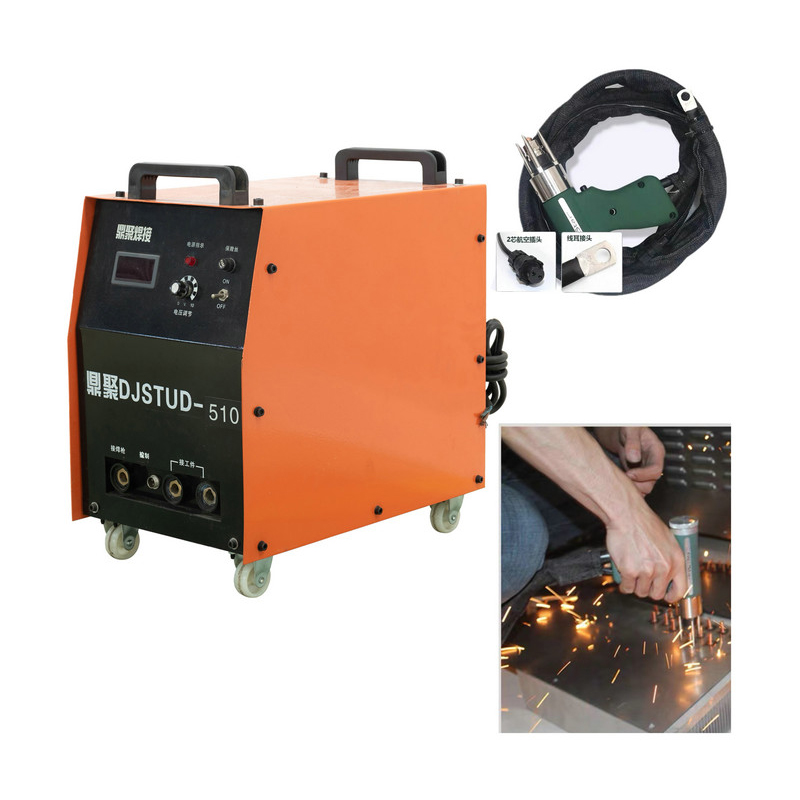
ทำความเข้าใจเทคโนโลยีการเชื่อมจุดแบบสตั๊ดวันนี้ การยึดส่วนประกอบเข้ากับแผงโลหะโดยไม่ต้องเจาะหรือตอกหมุดได้กลายเป็นข้อกำหนดมาตรฐานสำหรับการผลิตโลหะแผ่น การต่อเรือ และการก่อสร้าง นี่คือที่ก ...
อ่านเพิ่มเติม
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
อ่านเพิ่มเติม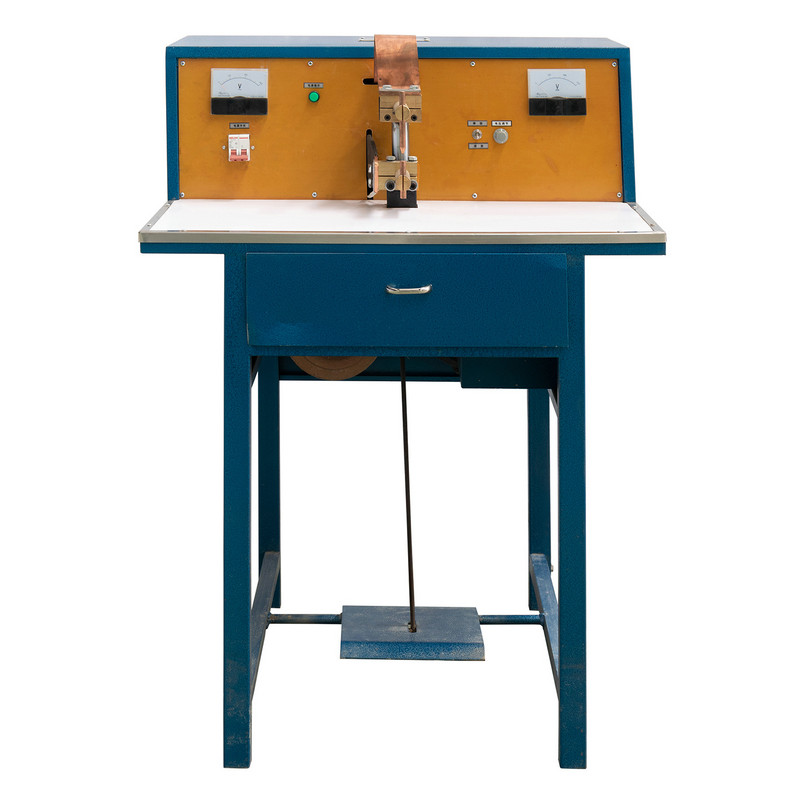
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
อ่านเพิ่มเติม
เหตุใดการบำรุงรักษาอิเล็กโทรดและตัวควบคุมจึงกำหนดคุณภาพการเชื่อม ในการเชื่อมแบบจุดด้วยความต้านทาน คุณภาพของข้อต่อทุกจุดขึ้นอยู่กับส่วนประกอบ 2 ชิ้นที่ทำงานพร้อมกัน ได้แก่ อิเล็กโทรดที่ส่งก...
อ่านเพิ่มเติม
ผลิตภัณฑ์
ข้อมูลติดต่อ.
+86-152-5712-5882
Fax: +86-563-2269966
หมายเลข 21 Guangping Road, เขตพัฒนาเศรษฐกิจ Guangde, เมือง Guangde, Anhui Province
รหัส QR